عیوب رایج قالبگیری تزریق پلاستیک؛ علت و راهحل ۱۰ عیب پرتکرار در ۲۰۲۶
دو قطعه یکسان از یک قالب و یک دستگاه میتوانند یکی سالم و دیگری پر از فرورفتگی یا پلیسه باشند؛ تفاوت معمولاً در چند پارامتر فرایند، یک دریچه یا یک کانال هواکش است. عیبیابی قالبگیری تزریق هنر حدسزدن نیست، بلکه یک روش مرحلهای است: ابتدا عیب را درست نام ببرید، بعد علت محتمل را از سه حوزه طراحی قطعه، قالب و فرایند جدا کنید و فقط یک متغیر را در هر بار تغییر دهید. در این مقاله از ماشین بازار، با تکیه بر راهنمای سازندگان و تأمینکنندگان مواد، علت و راهحل عیوب پرتکرار را مرور میکنیم.
روش درست عیبیابی
راهنمای BASF برای مشکلات قالبگیری پلاستیکهای مهندسی توصیه میکند ابتدا از تنظیمات فرایند شروع کنید و بعد سراغ تغییر قالب بروید، چون اصلاح قالب گران و برگشتناپذیر است. همین راهنما یادآوری میکند که پیش از ایجاد تغییر در قالب، شبیهسازی جریان میتواند محل دریچه و خط جوش را پیشبینی کند. مسیر عملی را میتوان در چهار گام خلاصه کرد:
عیوب پرشدن: کمبود تزریق، پلیسه، جتشدن
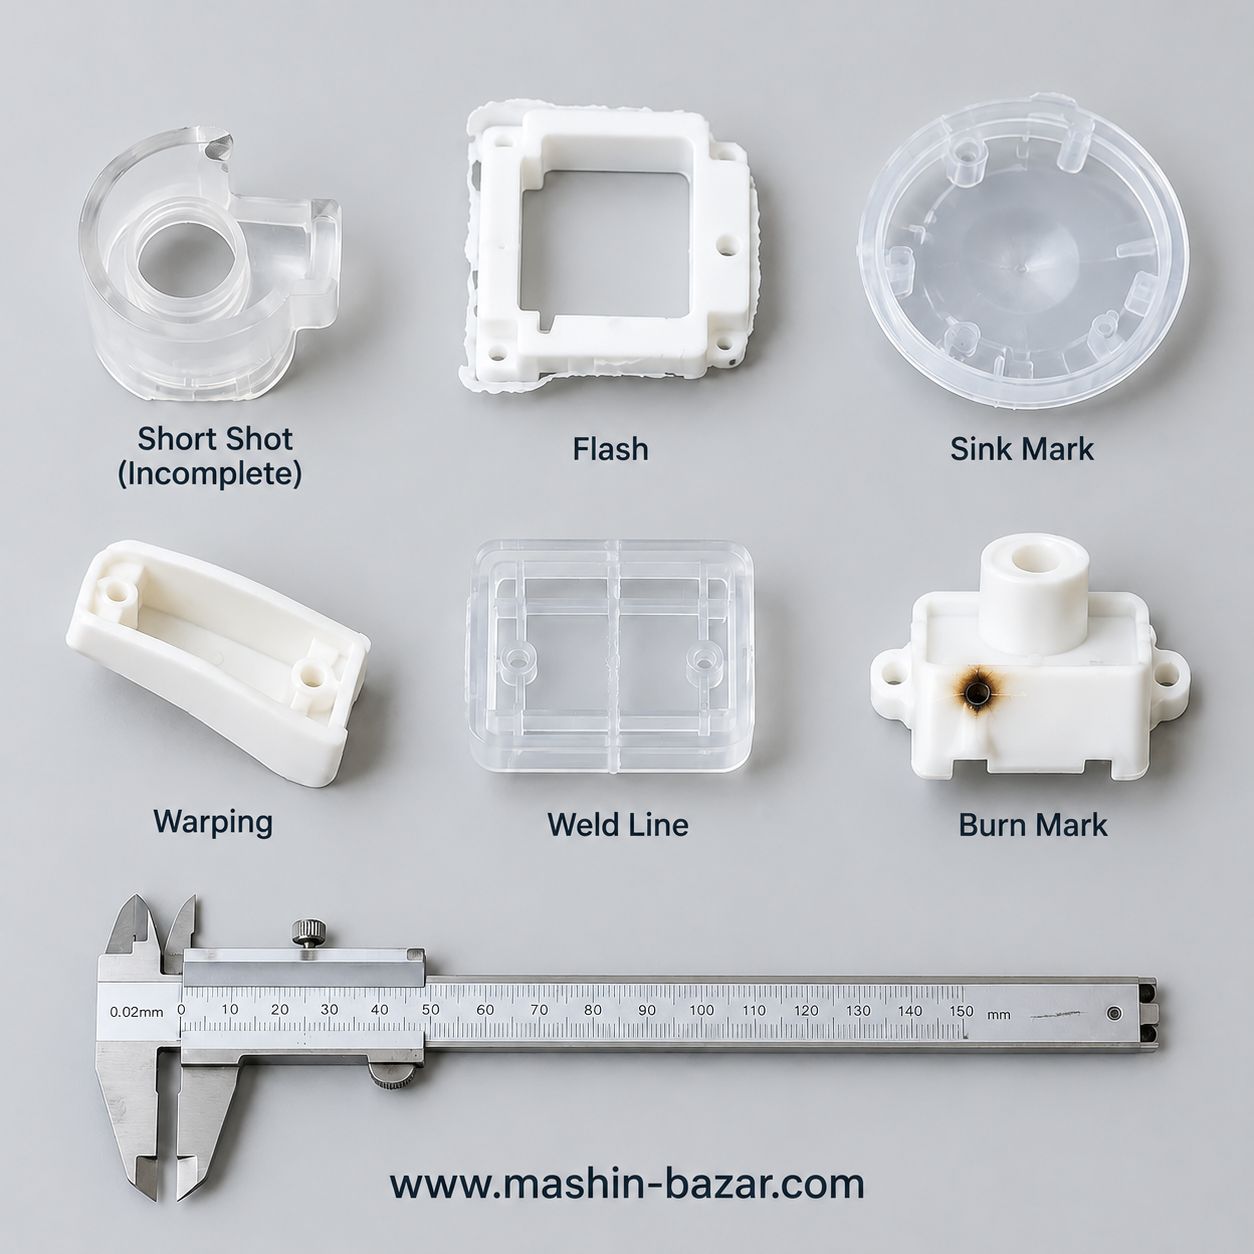
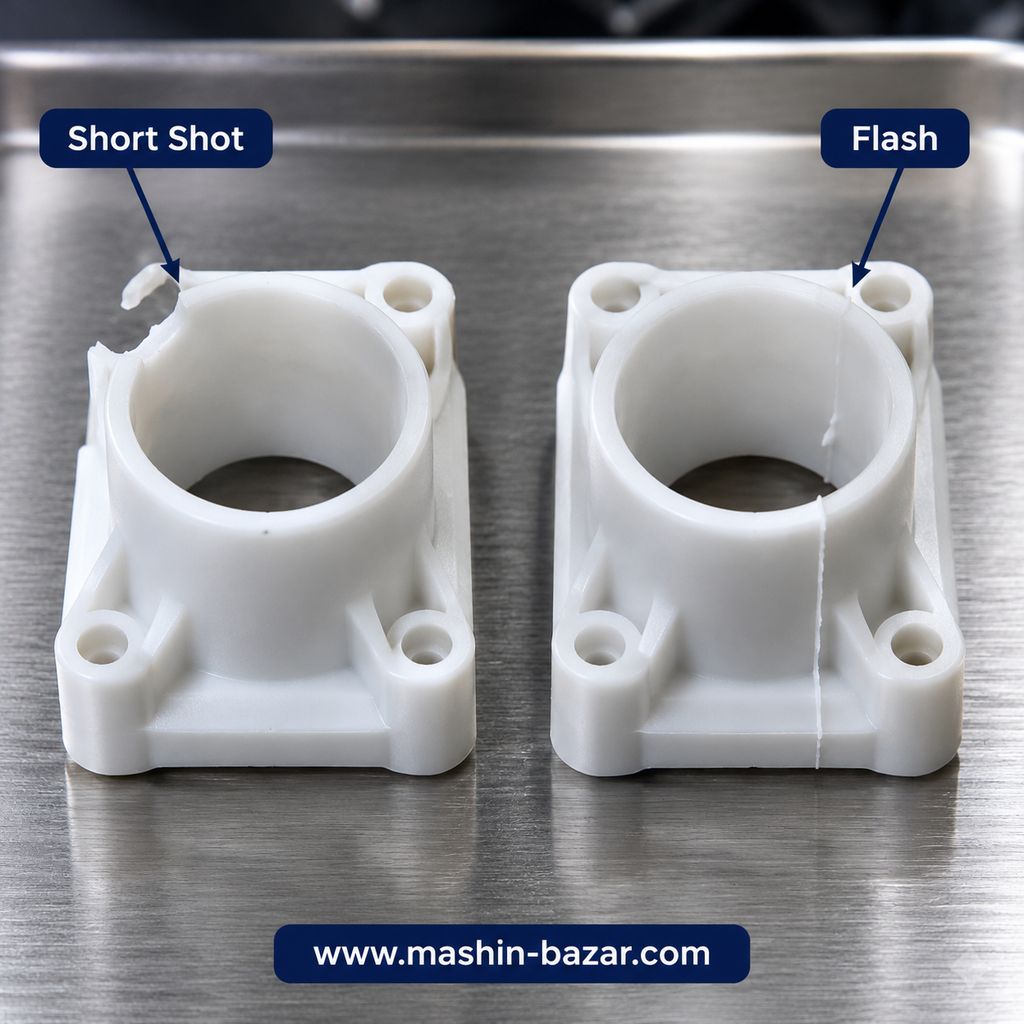
کمبود تزریق (Short Shot)
در این عیب مذاب تمام حفره را پر نمیکند. بر اساس راهنمای Yizumi، علل رایج شامل حجم یا فشار تزریق کم، دمای پایین مذاب یا قالب، مسدود بودن دریچه و هواکش ضعیف است. راهحلها: افزایش فشار و سرعت تزریق در حد مجاز، بالا بردن دمای مذاب و قالب، باز کردن مسیر دریچه و بهبود هواکشی. اگر پس از تنظیم فرایند هم قطعه ناقص ماند، احتمال طراحی نامناسب دریچه یا جدارهی بسیار نازک را بررسی کنید.
پلیسه (Flash)
پلیسه یعنی خروج لایهی نازک مذاب از خط جدایش قالب. علتهای اصلی طبق همان راهنما عبارتاند از نیروی بستن ناکافی، فشار تزریق زیاد، سایش سطوح جدایش و ناهممحوری قالب. بنابراین نیروی بستن را با توجه به سطح تصویرشده قطعه محاسبه کنید، از پر کردن بیش از حد (Overpacking) پرهیز کنید و خط جدایش را بازرسی کنید. اگر سطوح قالب فرسوده شدهاند، تنظیم فرایند فقط مسکن موقت است و تعمیر قالب لازم است.
جتشدن و خطوط جریان
وقتی مذاب با سرعت زیاد از دریچهی کوچک وارد حفرهی بزرگ میشود، بهجای پخششدن مثل رشتهای جت میزند و روی سطح اثر مارپیچی میگذارد. مقاله Yizumi کنترل مرحلهای سرعت (شروع آهسته و سپس افزایش) را برای این حالت پیشنهاد میکند. خطوط جریان معمولاً نشانهی سرد بودن مذاب یا قالب یا سرعت نامناسب تزریق است و با اصلاح دما و سرعت بهتر میشوند.
عیوب انقباض: فرورفتگی، حفره و تابیدگی
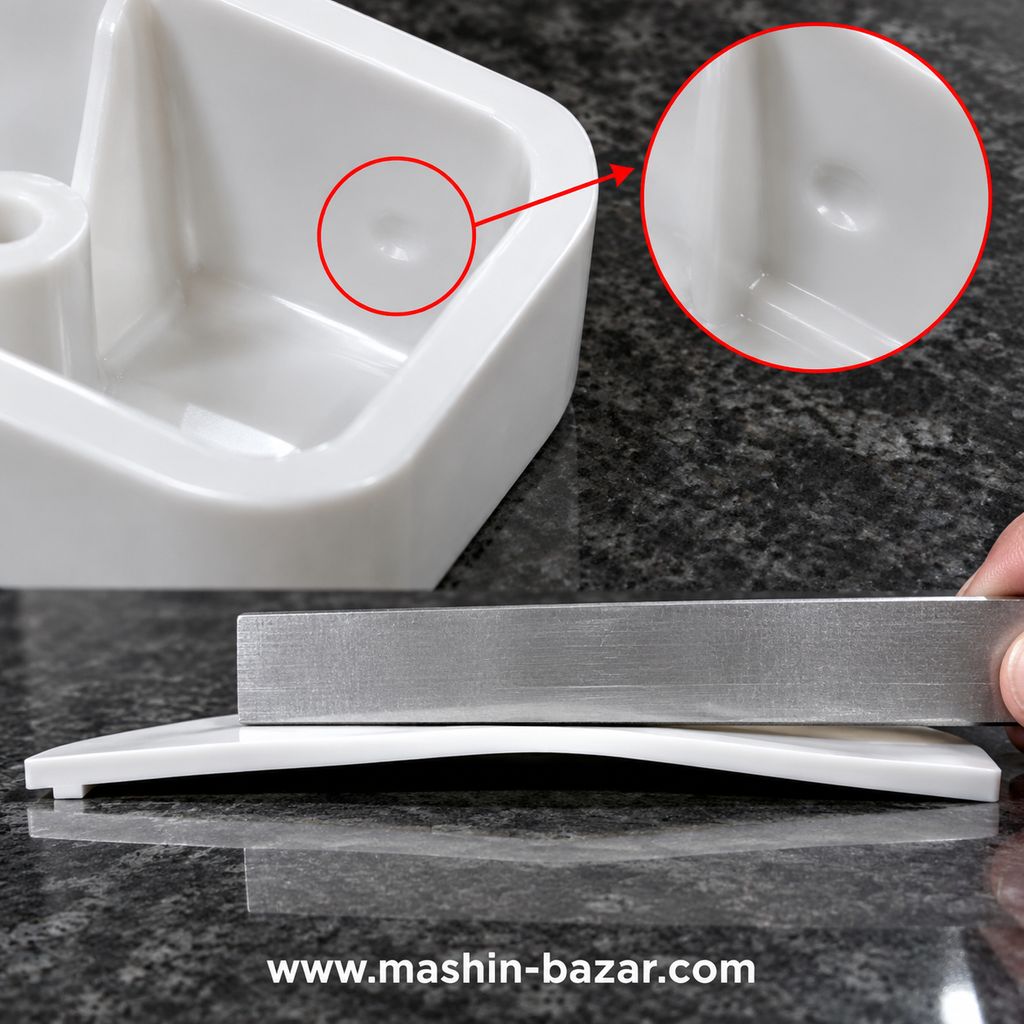
فرورفتگی (Sink Marks)
پلاستیک هنگام سرد شدن منقبض میشود و در بخشهای ضخیم، سطح بیرونی که زودتر سخت شده به داخل کشیده میشود. علل رایج: ضخامت زیاد، فشار یا زمان نگهداری کم و خنککاری ضعیف. راهحل در فرایند، افزایش فشار و زمان نگهداری است؛ BASF پیشنهاد میکند زمان نگهداری را با وزنکردن قطعات تعیین کنید، یعنی زمان را تا جایی ادامه دهید که وزن قطعه دیگر تغییر نکند. در طراحی، ضخامت پایهی ریبها را حدوداً نصف ضخامت جداره بگیرید (توصیهی همین بروشور) و از تجمع جرم پرهیز کنید.
حفره و حباب (Voids)
حفرهی داخلی معمولاً از رطوبت ماده یا فشار نگهداری ناکافی ایجاد میشود. خشک کردن ماده طبق دستورالعمل تأمینکننده و افزایش فشار نگهداری اولین اقدام است. اهمیت خشککردن در مواد بازیافتی بیشتر است؛ نکات آن را در مقاله راهنمای تنظیم دستگاه برای rPET و rHDPE ببینید.
تابیدگی (Warpage)
خنکشدن ناهمگون، ضخامت غیریکنواخت جداره و بیرونانداختن زودهنگام قطعه از دلایل اصلی تابیدگی هستند. راهحلها: برقراری خنککاری متقارن در دو نیمهی قالب، یکنواختکردن ضخامت جداره، کمی افزایش زمان خنککاری و پرهیز از بیرونانداختن قطعه پیش از سختشدن کافی. در پلاستیکهای تقویتشده با الیاف، جهتگیری الیاف هم میتواند تابیدگی ایجاد کند و بخشی از راهحل در محل دریچه است.
عیوب جبهه جریان و حرارت: خط جوش، سوختگی، رگه نقرهای
خط جوش (Weld Lines)
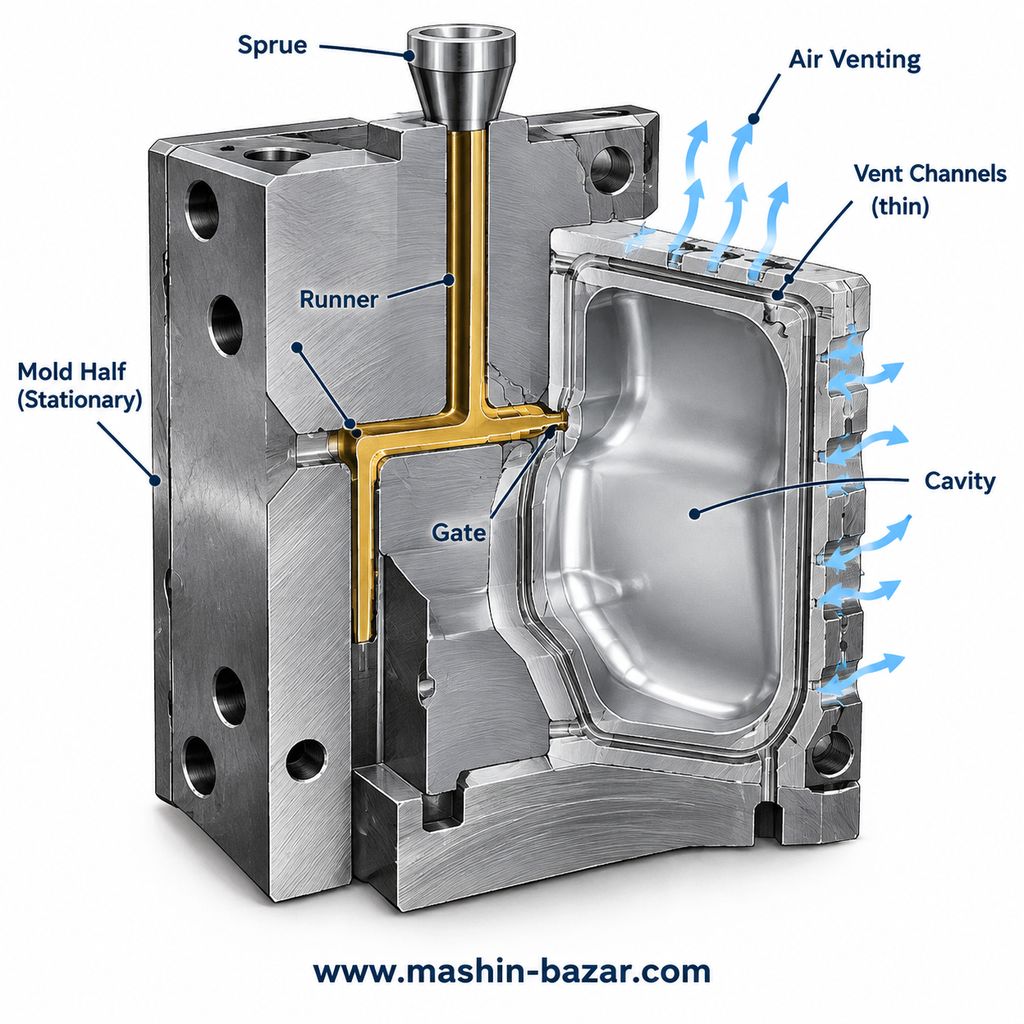
وقتی دو جبههی مذاب در حفره به هم میرسند و پیش از اتصال سرد شدهاند، خط جوش ایجاد میشود. Yizumi علل را سردشدن جبههی جریان، هواکش ضعیف و محل نامناسب دریچه میداند. افزایش دمای مذاب و قالب، افزایش سرعت تزریق و بهبود هواکشی به بهتر شدن اتصال کمک میکند. BASF برای کاهش اثر خط جوش، تغییر به فشار نگهداری را نزدیک به ۹۸ درصد پرشدن حفره پیشنهاد میکند. جابهجایی محل دریچه تنها در مرحلهی طراحی قالب (ترجیحاً همراه شبیهسازی) اقتصادی است و اغلب اصلاح آن پس از ساخت قالب پرهزینه است.
سوختگی (Burn Marks)
لکههای قهوهای یا سیاه معمولاً نزدیک انتهای مسیر جریان دیده میشوند و علت آن گیرافتادن هوا که با فشردهشدن داغ میشود، سرعت زیاد تزریق یا گرمشدن بیش از حد ماده است. راهحل: کمکردن سرعت در انتهای پرشدن، پایین آوردن دمای مذاب و تمیز یا باز کردن هواکشها. BASF برای مواد روان، شکاف هواکش در حدود ۰٫۰۱ تا ۰٫۰۲ میلیمتر را ذکر میکند؛ این عدد وابسته به ماده است و باید با آزمایش خودتان سنجیده شود.
رگه نقرهای (Silver Streaks) و لایهلایهشدن
رگههای نقرهای روی سطح معمولاً نشانهی رطوبت ماده یا گرمای بیش از حد هستند. خشککردن ماده، پایینآوردن دمای مذاب و بررسی زمان ماندن ماده در سیلندر اولین گامهاست. لایهلایهشدن (Delamination) معمولاً با آلودگی ماده یا اختلاط پلیمرهای ناسازگار مرتبط است؛ پس از بررسی خلوص ماده و مواد بازیافتی مصرفی، در صورت نیاز تمیزکاری کامل سیلندر ضروری است.
جدول خلاصه عیب، علت و راهحل
| عیب | علت رایج | اولین اقدام |
|---|---|---|
| کمبود تزریق | فشار یا دمای کم، دریچه بسته، هواکش ضعیف | افزایش فشار و دما، بازکردن دریچه و هواکش |
| پلیسه | نیروی بستن کم، فشار زیاد، سایش خط جدایش | بررسی نیروی بستن و بازرسی خط جدایش |
| جتشدن | سرعت زیاد در ورودی دریچه | کنترل مرحلهای سرعت تزریق |
| فرورفتگی | ضخامت زیاد، نگهداری کم، خنککاری ضعیف | افزایش فشار و زمان نگهداری |
| حفره داخلی | رطوبت ماده، نگهداری ناکافی | خشککردن ماده، افزایش فشار نگهداری |
| تابیدگی | خنکشدن ناهمگون، ضخامت نامتقارن | خنککاری متقارن، زمان خنککاری بیشتر |
| خط جوش | سردشدن جبهه جریان، هواکش ضعیف | افزایش دمای مذاب و قالب و سرعت تزریق |
| سوختگی | هوای گیرافتاده، سرعت یا دمای زیاد | کاهش سرعت انتها و تمیزکردن هواکشها |
| رگه نقرهای | رطوبت یا گرمای بیش از حد | خشککردن ماده و کاهش دمای مذاب |
طراح، قالبساز یا تولیدکننده؟ مسئول هر عیب
Fictiv عیوب را بر اساس این که چه کسی میتواند آنها را اصلاح کند دستهبندی کرده است. بهطور خلاصه، طراح قطعه مسئول ضخامت یکنواخت جداره، گوشههای گرد و ریبهای متناسب است؛ قالبساز مسئول محل و اندازه دریچه، هواکش، کانالهای خنککاری و دقت خط جدایش؛ و تولیدکننده مسئول دما، فشار، سرعت، خشککردن ماده و زمانبندی چرخه است. این تفکیک باعث میشود وقتی عیبی با تنظیم فرایند برطرف نشد، سریعتر به مسئول درست مراجعه کنید. برای آشنایی با انواع قالب و ساختار آنها مقاله انواع قالب صنعتی در دستگاههای تزریق مفید است.
نکات عملی برای کارگاههای ایرانی
بسیاری از عیوب تکراری در کارگاهها از چیزهای ساده شروع میشود: مادهی مرطوب، هواکشهای مسدود، خنککاری ناقص یا سایش قالب. نگهداری منظم قالب و دستگاه بخش بزرگی از این مشکلات را پیشگیری میکند؛ برنامهی آن را در مقاله نگهداری و سرویس دورهای دستگاههای تزریق و بادکن پلاستیک ببینید. اگر ثبات فرایند مسئلهی اصلی شماست، دستگاههای سرو برقی با تکرارپذیری بهتر در مقاله مقایسه دستگاه تزریق تمامبرقی، سروو-هیدرولیک و هیدرولیک بررسی شدهاند و کنترل حلقهبسته و پایش فشار حفره در مقاله دستگاه تزریق هوشمند و صنعت ۴.۰ توضیح داده شده است. برای انتخاب دستگاه متناسب با قطعه، راهنمای انتخاب دستگاه تزریق پلاستیک و برای قیمت روز، مقاله قیمت دستگاه تزریق پلاستیک را ببینید. مجموعههایی مانند پارس ماشینری و پارس بیام (Pars-BM) در حوزه دستگاههای تزریق و تزریق-بادی، و پارس فارما و پارس پلیمر مدیسین در حوزه بستهبندی دارویی فعال هستند.
جمعبندی
برای رفع عیوب قالبگیری، ابتدا عیب را درست شناسایی کنید، سپس به ترتیب ماده و خشککردن، پارامترهای فرایند، قالب و در پایان طراحی قطعه را بررسی کنید و در هر بار فقط یک متغیر را تغییر دهید. اغلب عیوب پرتکرار مثل کمبود تزریق، پلیسه، فرورفتگی و رگه نقرهای با اصلاح فرایند و خشککردن ماده برطرف میشوند و عیوب ساختاری مانند خط جوش و سوختگی ریشه در طراحی دریچه و هواکش دارند. ثبت پارامترهای هر تغییر کمک میکند دفعه بعد سریعتر به نتیجه برسید.
شایعترین عیب قطعات تزریق پلاستیک چیست؟
کمبود تزریق، پلیسه، فرورفتگی، تابیدگی، خط جوش، سوختگی و رگه نقرهای از رایجترین عیوب هستند. بیشتر آنها ریشه در پارامترهای فرایند، رطوبت ماده، هواکش و خنککاری دارند.
علت پلیسه در قطعه تزریق چیست و چگونه برطرف میشود؟
پلیسه معمولاً از نیروی بستن ناکافی، فشار تزریق زیاد، سایش خط جدایش یا ناهممحوری قالب ایجاد میشود. نیروی بستن را بررسی کنید، از پرکردن بیش از حد پرهیز کنید و خط جدایش را بازرسی یا تعمیر کنید.
چطور فرورفتگی روی سطح قطعه را کم کنیم؟
فشار و زمان نگهداری را افزایش دهید، خنککاری را بهبود دهید و در طراحی قطعه از ضخامتهای زیاد و ریبهای ضخیم پرهیز کنید. BASF توصیه میکند ضخامت پایهی ریب حدود نصف ضخامت جداره باشد.
برای رفع رگه نقرهای چه باید کرد؟
رگه نقرهای معمولاً نشانهی رطوبت ماده یا گرمای بیش از حد است؛ ماده را طبق دستورالعمل تأمینکننده خشک کنید، دمای مذاب را کاهش دهید و زمان ماندن ماده در سیلندر را بررسی کنید.