هات رانر در قالب تزریق پلاستیک؛ مقایسه با کولد رانر، انواع گیت و هزینه نگهداری در ۲۰۲۶
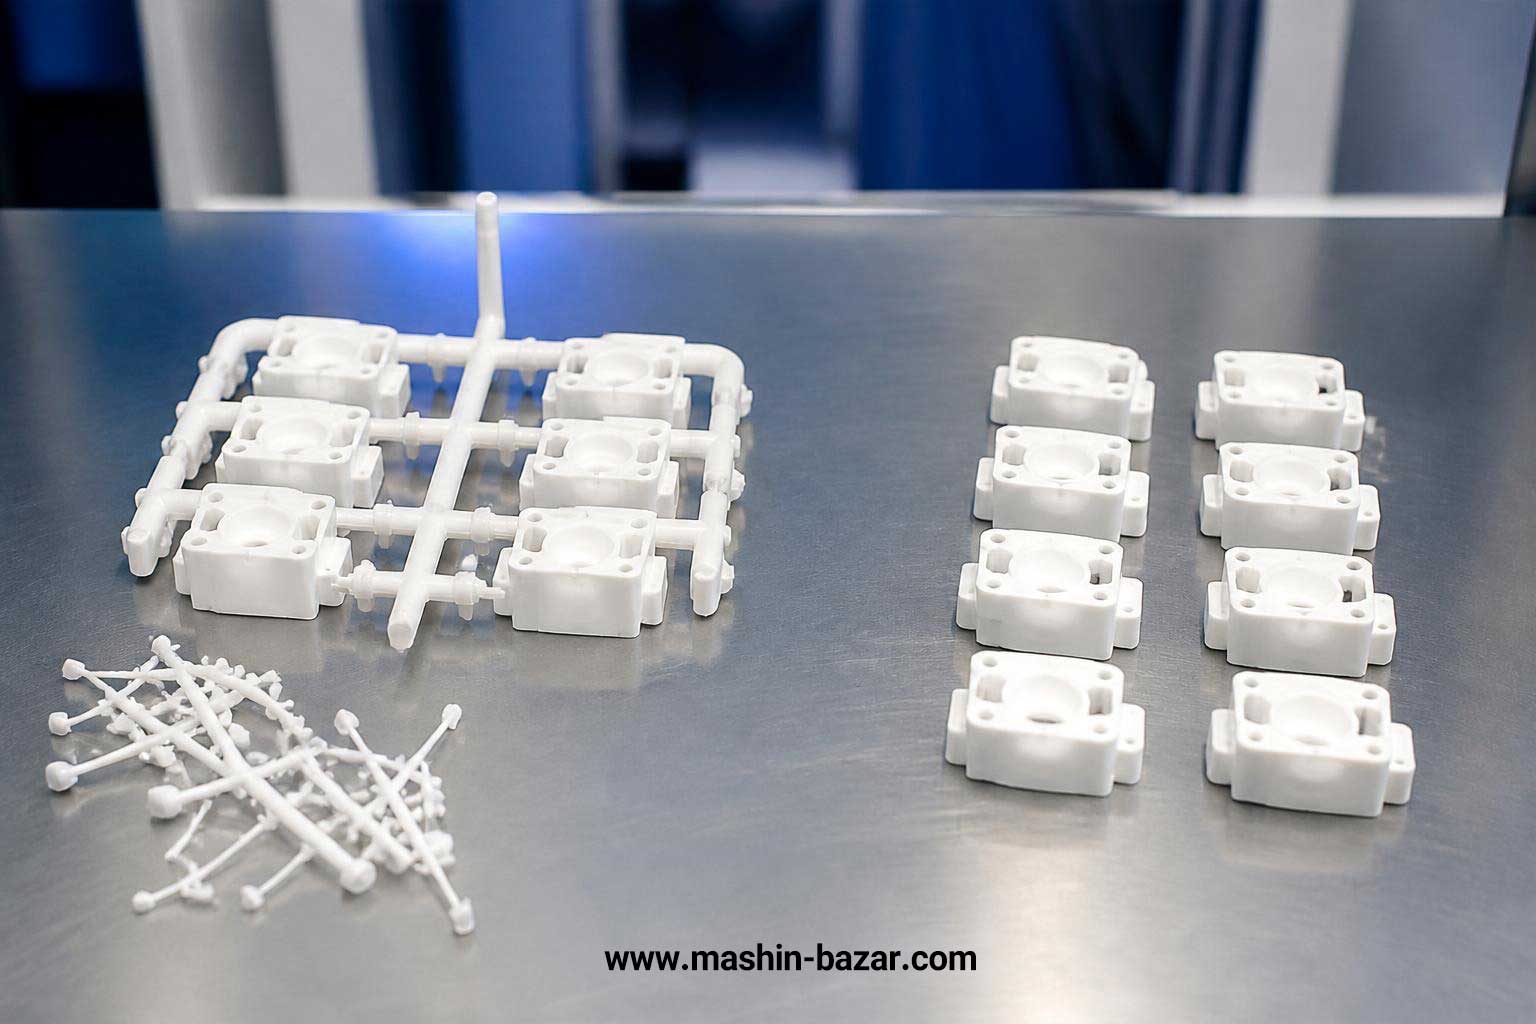
در یک قالب تزریق معمولی، پلاستیکی که در مسیر رسیدن به حفره جامد میشود بهصورت شاخهی ضایعاتی کنار قطعه درمیآید و باید جدا و دوباره آسیاب شود. هات رانر (Hot Runner) همین مسیر را گرم نگه میدارد تا مذاب تا دهانهی حفره روان بماند و قطعه بدون شاخه از قالب بیرون بیاید. این سیستم هزینهی اولیهی بالاتری دارد، اما در تولید انبوه میتواند ضایعات، زمان چرخه و نیروی کار را کم کند. در این مقاله از ماشین بازار، با تکیه بر منابع تخصصی، تفاوت هات رانر و کولد رانر، انواع گیت، هزینهی نگهداری و معیارهای انتخاب را بررسی میکنیم.
هات رانر چیست و از چه اجزایی ساخته میشود؟
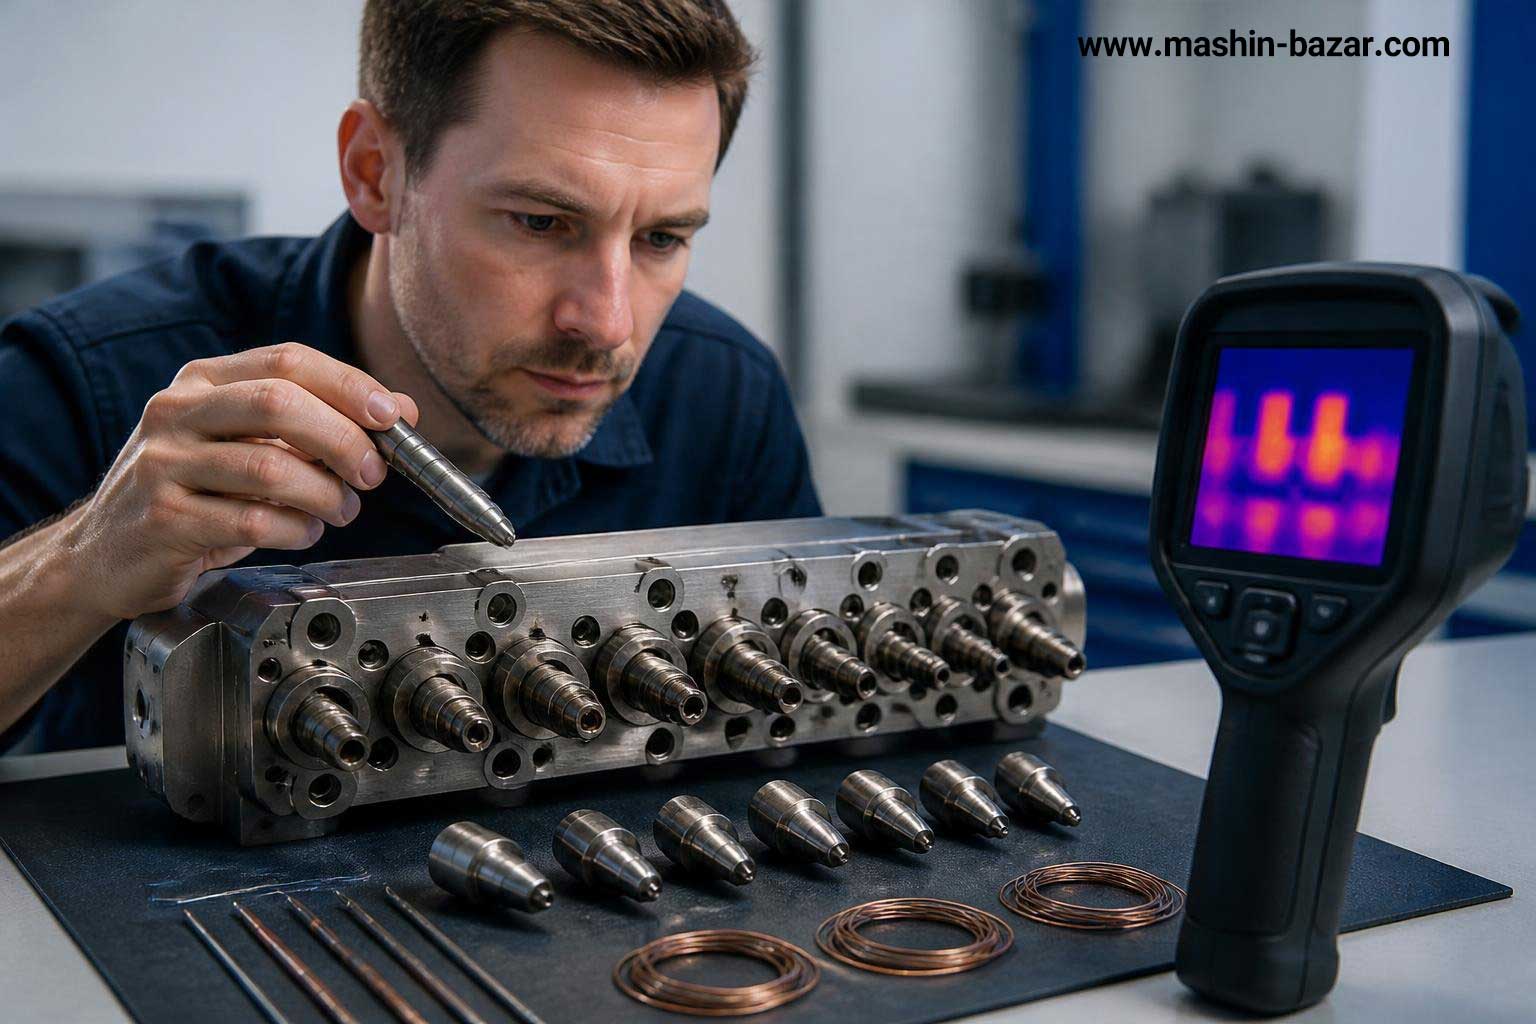
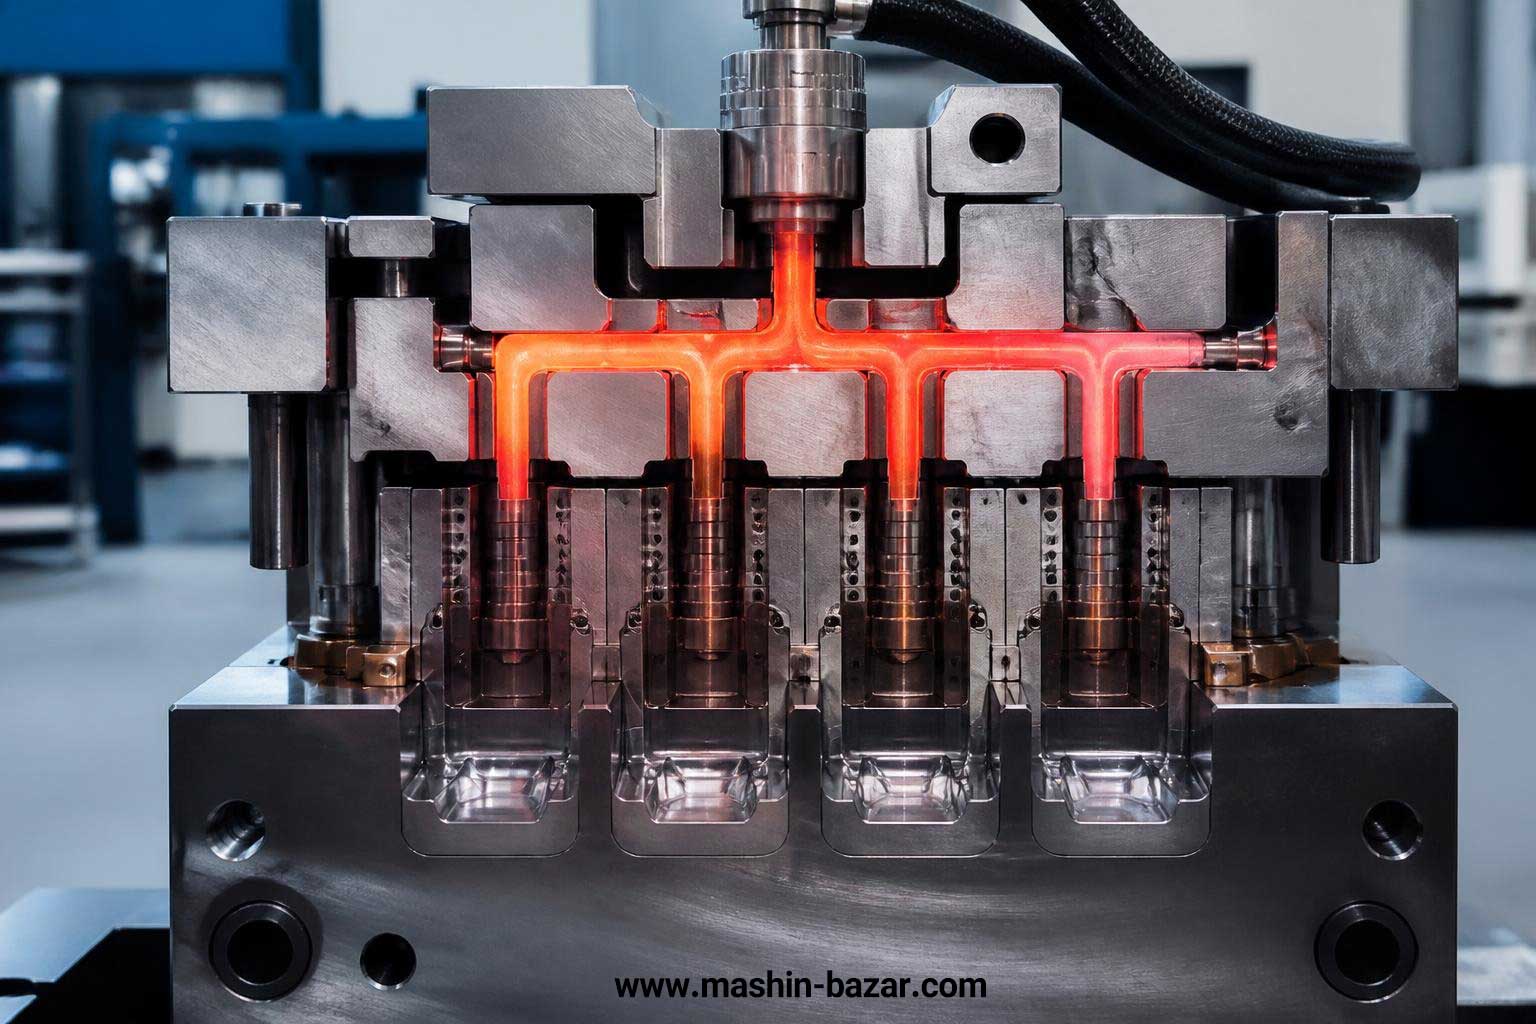
طبق توضیح Polyshot، هات رانر از نازلهای گرم، منیفولد (توزیعکنندهی مذاب) و کنترلرهای دمایی چندزونه ساخته میشود که پلاستیک را تا لحظهی ورود به حفره مذاب نگه میدارند. منیفولد مذاب خروجی دستگاه را بین چند نازل تقسیم میکند و هر نازل آن را به یک گیت و یک حفره میرساند. نتیجه این است که در هر شات، بهجای قطعهی متصل به شاخه، خود قطعه جدا میشود. گلن مارکس از شرکت Husky در مقالهای در MoldMaking Technology سه مزیت اصلی را چنین جمعبندی میکند: نبودن شاخهی ضایعاتی، چرخهی کوتاهتر (چون مواد کمتری باید خنک شود و فاصلهی باز و بسته شدن قالب و حرکت پیچ کمتر است) و جداشدن خودکار قطعه در گیت که نیاز به جداکردن دستی یا مرحلهی بعدی را حذف میکند.
هات رانر یا کولد رانر؟ مقایسهی کامل
در کولد رانر، پلاستیک در مسیرهای بدون گرمایش جاری میشود و همانجا سرد و جامد میشود؛ پس هر شات یک شاخهی ضایعاتی دارد. Polyshot دربارهی ضایعات این روش به عددی اشاره میکند: تا حدود ۳۰ درصد مواد مصرفی میتواند ضایعات شود، البته این رقم را از یک مقالهی علمی ۲۰۱۶ نقل کرده و به نوع قطعه و تعداد حفرهها بستگی دارد، پس آن را قاعدهی کلی فرض نکنید.
| معیار | هات رانر | کولد رانر |
|---|---|---|
| هزینهی اولیه | بالاتر | پایینتر |
| ضایعات | تقریباً بدون شاخهی ضایعاتی | در هر شات شاخهی ضایعاتی |
| زمان چرخه | کوتاهتر | بلندتر |
| تغییر رنگ و ماده | دشوارتر و زمانبرتر | سادهتر |
| مواد حساس به حرارت | خطر تخریب حرارتی دارد | سازگارتر |
| پیچیدگی و نگهداری | نیازمند دانش و نگهداری منظم | سادهتر |
| مناسب برای | تولید انبوه، قطعات دقیق و پیچیده | تیراژ کم، قالب ساده، تغییر مکرر رنگ |
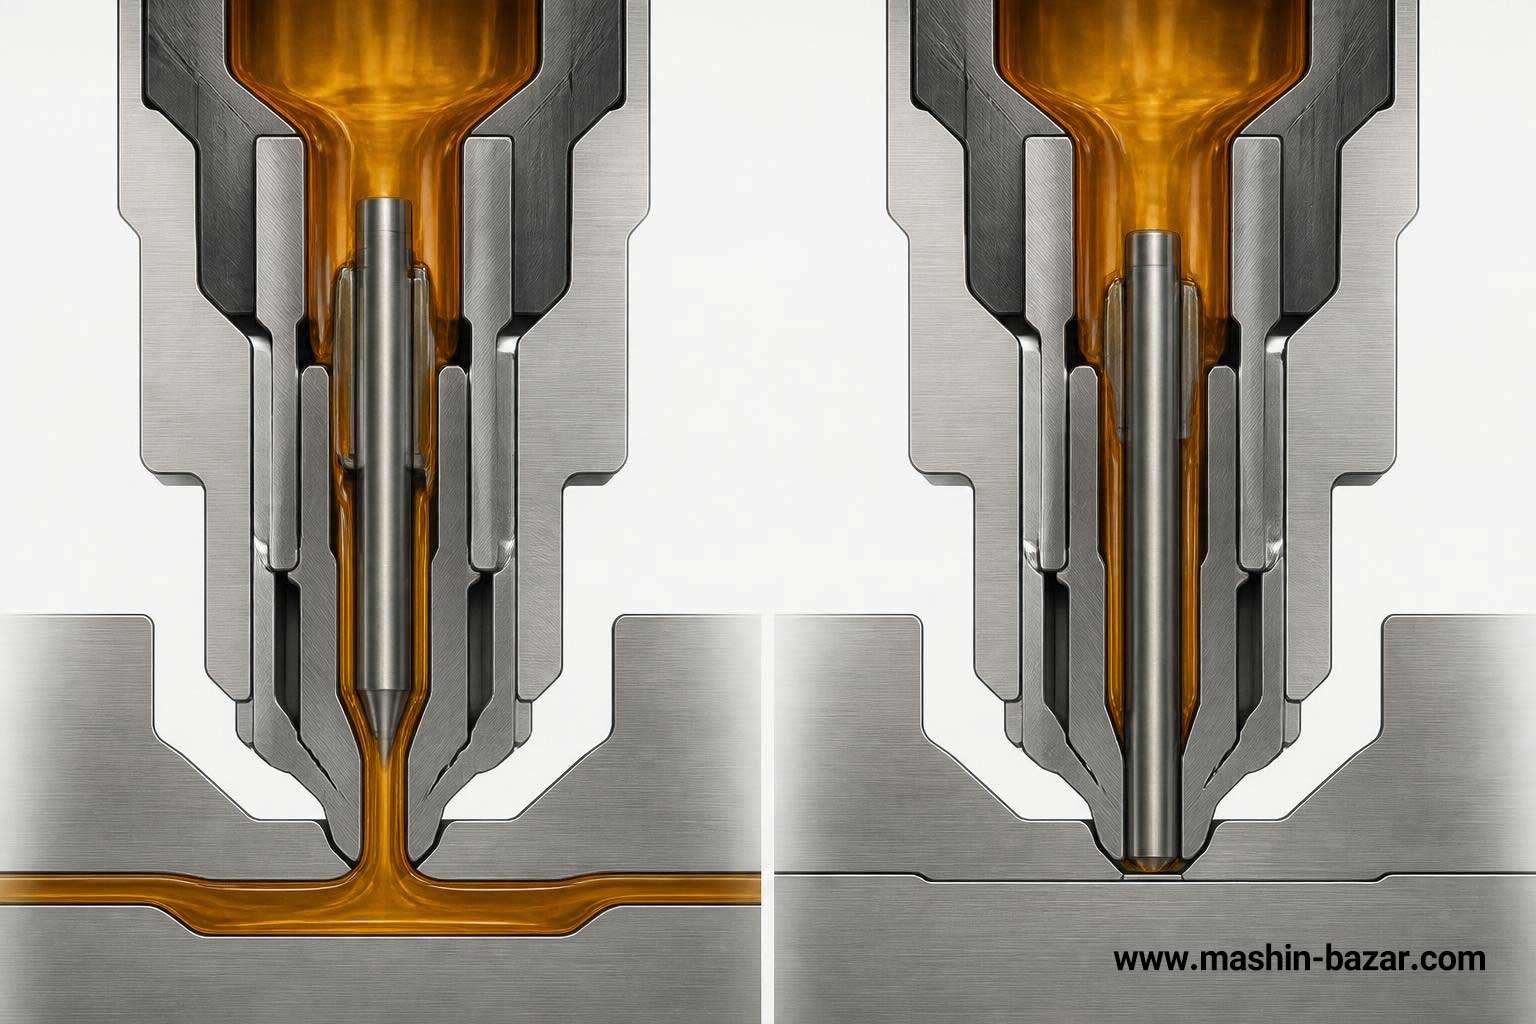
انواع گیت: ترمال (هات تیپ) و ولو گیت
مارکس در همان مقاله دو نوع اصلی گیت را مقایسه میکند. در گیت ترمال (هات تیپ)، گیت با سردشدن به یک «درپوش» منجمد میشود و بسته میماند. این نوع ساده، در ابتدا ارزانتر و نگهداریاش آسانتر است، اما بیرونزدن درپوش منجمد در هر شات یکنواخت نیست و در قالبهای چندحفرهای ممکن است تعادل پر شدن حفرهها را بههم بزند؛ به همین دلیل مارکس آن را برای کاربردهای غیرحساس مانند ظروف جدارهنازک و دربها مناسب میداند. در ولو گیت یک پین متحرک همزمان با سیگنال تزریق دستگاه گیت را باز و بسته میکند (با نیروی پنوماتیک، هیدرولیک یا سروو). او مینویسد ولو گیت معمولاً در همان اندازهی نازل توان عبور بیشتری دارد، رزینهای ویسکوز را بهتر پردازش میکند، پنجرهی فرایندی وسیعتری میدهد و معمولاً بهترین ظاهر ناحیهی گیت را روی قطعه میگذارد.
| ویژگی | گیت ترمال (هات تیپ) | ولو گیت |
|---|---|---|
| هزینهی اولیه | کمتر | بیشتر |
| نگهداری | سادهتر | پیچیدهتر (پین و محرک) |
| اثر گیت روی قطعه | متغیر، احتمال رشتهایشدن | معمولاً بهترین |
| تعادل قالب چندحفره | در معرض نامتعادلی | کنترل بهتر با زمانبندی پین |
| کاربرد مناسب | قطعات غیرحساس، ظروف نازک | قطعات ظاهری و حساس، رزینهای ویسکوز |
مارکس تأکید میکند نوع گیت را فقط بر اساس قیمت اولیه انتخاب نکنید و نوع رزین، تعداد حفره، تلرانس قطعه، زمان چرخه و پنجرهی فرایند را همزمان بسنجید.
تعادل دمایی و عیوب رایج هات رانر
بیشتر مشکلات هات رانر از تعادل دمایی و کنترل گیت میآید. بر اساس مقالهی مارکس، شایعترین مشکلات اینهاست: رشتهایشدن (Stringing) در ناحیهی گیت بهویژه در هات تیپ، اثر گیت (Vestige) نامناسب روی قطعه، عدم تعادل حفرهها بهخاطر بیرونزدن نامنظم درپوش و داغشدن بیش از حد اطراف گیت. خنککاری درست اطراف نازل و گیت، چه بهصورت خطی و چه حلقوی، هم تولید طولانیمدت را پایدار میکند و هم جداشدن تمیز قطعه را ممکن میسازد. برای مرور علت و راهحل عیوبی مثل خط جوش، سوختگی و کمبود تزریق که با طراحی گیت و هواکش ارتباط دارند، مقاله عیوب رایج قالبگیری تزریق را ببینید.
نگهداری و هزینهی واقعی
هات رانر یک سرمایهگذاری است که با کاهش ضایعات و افزایش بهرهوری برمیگردد، اما «روشن کن و ده سال فراموشش کن» نیست. PlasticsToday از متخصصان شرکت Sonoco نقل میکند که سیستمهای آماده ممکن است یکی دو سال بدون مشکل کار کنند، ولی بدون نیروی فنی داخلی برای عیبیابی، تعمیر پرهزینه و دشوار میشود. همین مقاله مثالی توضیحی میآورد: برای قالبی حدود ۱۰۰ هزار دلار، حدود ۴ تا ۵ هزار دلار در سال برای نگهداری پیشگیرانه کنار بگذارید؛ البته این عدد تقریبی و صرفاً نمونه است، نه استاندارد. توصیههای عملی همان متخصصان: شمارش چرخهها برای تعویض قطعات سایشی، بازرسی در زمانبندی مشخص، استفاده از منیفولدهای متعادل مکانیکی بهجای تکیهی صرف بر تعادل حرارتی، و شبیهسازی دمایی و جریان پیش از تولید. نگهداری هات رانر در کنار سرویس عمومی قالب و دستگاه معنا پیدا میکند؛ برنامهی آن را در مقاله نگهداری و سرویس دورهای دستگاههای تزریق و بادکن پلاستیک بخوانید.
چکلیست انتخاب هات رانر
پیش از تصمیم، این پرسشها را از قالبساز یا سازندهی هات رانر بپرسید: حجم تولید سالانه و تعداد حفرهها چقدر است و آیا ضایعات و زمان چرخهی فعلی توجیهکنندهی سرمایهگذاری است؟ رزین شما حساس به حرارت است یا ویسکوزیتهی بالا دارد؟ ظاهر قطعه و اثر گیت چقدر مهم است و آیا ولو گیت لازم است؟ تغییر رنگ و ماده در تولید شما چقدر مکرر است؟ پشتیبانی فنی، قطعات یدکی و آموزش نیروی کارگاه در دسترس است؟ و آیا قبل از ساخت، شبیهسازی جریان و دما انجام میشود؟ مارکس هم توصیه میکند حجم قطعه، ویسکوزیتهی رزین و کاربرد نهایی را با دقت به مهندس کاربردی هات رانر منتقل کنید.
نکات عملی برای کارگاههای ایرانی
اگر قطعهی شما تیراژ پایین یا تغییر رنگ مکرر دارد، کولد رانر ممکن است همچنان گزینهی بهتری باشد. هات رانر وقتی بیشترین صرفه را دارد که تیراژ بالا و قطعه ثابت باشد. در مواد بازیافتی که ویژگیشان از بچی به بچ دیگر فرق میکند، دقت در دما و رطوبت اهمیت بیشتری دارد؛ نکات آن را در راهنمای تنظیم دستگاه برای rPET و rHDPE بخوانید. برای آشنایی با ساختار قالب و جایگاه سیستمهای راهگاهی، مقاله انواع قالب صنعتی در دستگاههای تزریق مفید است. برای انتخاب دستگاه متناسب با قالب، راهنمای انتخاب دستگاه تزریق پلاستیک و برای قیمت روز، مقاله قیمت دستگاه تزریق پلاستیک را ببینید. مجموعههایی مانند پارس ماشینری و پارس بیام (Pars-BM) در حوزه دستگاههای تزریق و تزریق-بادی، و پارس فارما و پارس پلیمر مدیسین در حوزه بستهبندی دارویی فعال هستند.
جمعبندی
هات رانر با نگهداشتن مذاب تا دهانهی حفره، شاخهی ضایعاتی را حذف میکند و در تولید انبوه میتواند چرخه و ضایعات را کم کند؛ در عوض هزینهی اولیه، پیچیدگی و نیاز به نگهداری منظم دارد. گیت ترمال برای قطعات غیرحساس و ولو گیت برای قطعات ظاهری و چندحفرهای مناسبتر است. پیش از خرید، تیراژ، رزین، ظاهر قطعه و پشتیبانی فنی را با هم بسنجید و در صورت امکان پیش از ساخت، شبیهسازی انجام دهید.
هات رانر چیست؟
سیستمی از نازلهای گرم، منیفولد و کنترلرهای دمایی در قالب تزریق که مذاب را تا ورودی حفره روان نگه میدارد تا قطعه بدون شاخهی ضایعاتی تولید شود.
تفاوت هات رانر و کولد رانر چیست؟
در کولد رانر مسیرهای راهگاه گرم نمیشوند و در هر شات شاخهی ضایعاتی تولید میشود، اما هزینهی اولیه کمتر و تغییر رنگ سادهتر است. هات رانر ضایعات و چرخه را کم میکند، ولی گرانتر و پیچیدهتر است.
ولو گیت بهتر است یا گیت ترمال؟
ولو گیت معمولاً اثر گیت بهتر و پنجرهی فرایندی وسیعتری میدهد و برای قطعات ظاهری و حساس مناسب است، اما گرانتر و نگهداریاش پیچیدهتر است. گیت ترمال برای قطعات غیرحساس و ظروف نازک کافی است. انتخاب باید بر اساس رزین، تعداد حفره و تلرانس باشد.
آیا هات رانر برای همهی مواد مناسب است؟
نه؛ برای پلیمرهای حساس به حرارت خطر تخریب حرارتی وجود دارد. پیش از انتخاب، نوع رزین را با سازندهی هات رانر در میان بگذارید.